 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी


2000mm माथि ठूला व्यास भएका PE पाइपहरूको स्टार्टअप उपकरण र उत्पादन प्रविधिका लागि मुख्य बुँदाहरू
Ningbo Fangli टेक्नोलोजी कं, लिमिटेडएक छमेकानिकल उपकरण निर्माता30 वर्ष भन्दा बढी अनुभव संगप्लास्टिक पाइप बाहिर निकाल्ने उपकरण, नयाँ वातावरण संरक्षण र नयाँ सामग्री उपकरण। स्थापना भएदेखि नै फङ्लीलाई प्रयोगकर्ताको मागमा आधारित भएर विकास गरिएको हो। निरन्तर सुधार, कोर टेक्नोलोजी र पाचन र उन्नत प्रविधि र अन्य माध्यमहरूको अवशोषणमा स्वतन्त्र अनुसन्धान र विकासको माध्यमबाट, हामीले विकास गरेका छौं।पीवीसी पाइप एक्सट्रुजन लाइन, PP-R पाइप एक्सट्रुजन लाइन, पीई पानी आपूर्ति / ग्याँस पाइप बाहिर निकाल्ने लाइनजसलाई चिनियाँ निर्माण मन्त्रालयले आयातित उत्पादनहरू प्रतिस्थापन गर्न सिफारिस गरेको थियो। हामीले "झेजियाङ प्रान्तमा प्रथम श्रेणीको ब्रान्ड" को उपाधि प्राप्त गरेका छौं।
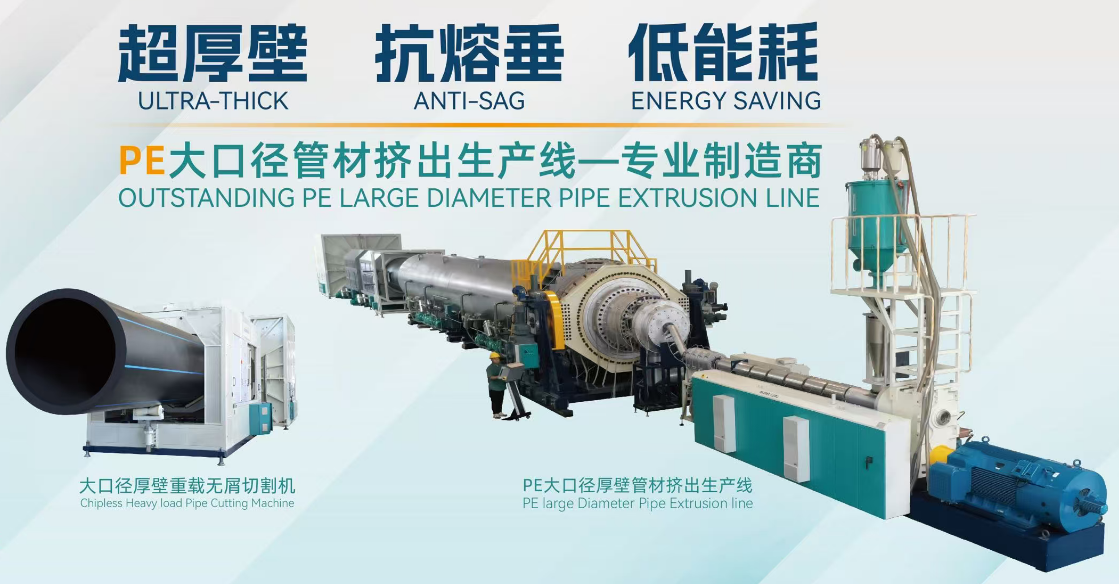
बढ्दो सहरीकरण र जलवायु परिवर्तनको बढ्दो प्रभावको मतलब ताजा पानी आपूर्ति र फोहोर पानी प्रशोधन बढ्दो रूपमा महत्त्वपूर्ण हुँदै गइरहेको छ। यो माग निरन्तर र तीव्र हुने अनुमान गरिएको छ। वर्षौंदेखि, पानी व्यवस्थापनमा प्लास्टिक पाइपहरूको प्रदर्शन सामग्री अनुकूलन, उपकरण प्रविधिमा प्रगति, र निर्माण विधिहरू मार्फत सुधार भएको छ। ठूला पानी ढुवानी भोल्युमहरूको आवश्यकताको कारण, ठूला पाइप व्यासहरूको लागि आवश्यकता लगातार बढ्दै गएको छ।
PE पाइपहरूसँग पानी आपूर्ति र ड्रेनेज, ग्यास, कृषि, र आणविक शक्ति जस्ता विभिन्न क्षेत्रहरूमा धेरै सफल अनुप्रयोगहरू र पदोन्नति केसहरू छन्। विशेष गरी हालका वर्षहरूमा, आणविक उर्जा अनुप्रयोगहरूको लागि समर्पित ठूलो-व्यास, बाक्लो-पर्खाल PE पाइपहरूको क्षेत्रमा धेरै सफलताहरू बनाइएको छ, उद्योगलाई अग्रस्थानमा राख्दै।
ठूला व्यासका पाइपहरू उत्पादन गर्ने चुनौतीहरूलाई कसरी समाधान गर्नुपर्छ? ठूला व्यास पाइपहरूको उत्पादनमा संलग्न उपकरण प्रविधिहरू र प्रक्रिया प्रवाहहरू के हुन्? ठूला-व्यास पाइपहरूको लागि भविष्यको डिजाइन प्रवृत्ति र चुनौतीहरू के हुन्? आज, हामीले "स्टार्टअप उपकरण र PE पाइपहरू २ मिटर र व्यासमा माथिको उत्पादन प्रविधिको लागि मुख्य बिन्दुहरू" परिचय गराउँदछौं।
I. उपकरण कन्फिगरेसन र डिबगिङ
1. एक्स्ट्रुडरचयन र प्यारामिटरहरू
१.१। प्रयोग गर्नुहोस् एउच्च टोक़ एकल-स्क्रू एक्स्ट्रूडरलम्बाइ-देखि-व्यास अनुपात ≥ 40:1 र 120mm को एक पेंच व्यास संग एकसमान पिघल plastification र उच्च दक्षता सुनिश्चित गर्न। एकसमान सामग्री प्लास्टिफिकेशन र कम-तापमान पिघल एक्सट्रुसनको ग्यारेन्टी गर्दा उच्च उत्पादन हासिल गर्नुपर्दछ।
१.२। पिघल तापक्रमको उतार चढावले गर्दा पाइप भित्ताको मोटाईको भिन्नताबाट बच्न तापमान नियन्त्रण परिशुद्धता ± ०.५ डिग्री सेल्सियस भित्र हुनुपर्छ, अन्तर्राष्ट्रिय ब्रान्डबाट PLC नियन्त्रण प्रणाली कन्फिगर गर्नुहोस्।
2. मर र क्यालिब्रेसन प्रणाली
२.१। सटीक तापक्रम समायोजनको लागि कोरमा जोन गरिएको इलेक्ट्रिक हीटिंगको साथ डाइले सर्पिल संरचना (नक्कली मिश्र धातु इस्पात + क्रोम प्लेटिङ) अपनाउनुपर्छ। ठूलो-भोल्युमको साथ मर्दछ, लामो सर्पिल संरचनाहरू सर्पिल प्रवाह च्यानलहरूको अनुकूलित संख्या र हावा/तेल कूलिंग संरचनाहरू पग्लिएको तापक्रमलाई स्थिर गर्न सुसज्जित छन्।
२.२। क्यालिब्रेटर आस्तीन र डाइ हेड बीचको दूरी छोटो (सामान्यतया ≤ 5 सेन्टीमिटर) हुन समायोजन गरिनुपर्छ, र पाइपमा सतहको तरंग वा ग्रूभहरू कम गर्न भ्याकुम क्यालिब्रेसन ट्याङ्कीमा पानीको दबाब सन्तुलित हुनुपर्छ।
२.३ एक पग्लने कूलर/एक्सचेन्जर एक्स्ट्रुडर र डाइको बीचमा कन्फिगर गरिनुपर्छ, जसले पिघलिएको तापक्रमलाई उल्लेखनीय रूपमा कम गर्न, HDPE सामग्रीको ढिलोलाई हटाउन र पाइपको भित्ताको समान मोटाई सुनिश्चित गर्न सक्षम हुन्छ।
II। पूर्व स्टार्टअप तयारी
1. कच्चा माल पूर्व उपचार
समर्पित PE100 वा उच्च ग्रेड उच्च घनत्व Polyethylene (HDPE) राल प्रयोग गर्नुहोस्। मास्टरब्याच मिलाउँदा, बुलबुले पग्लन वा क्षय हुनबाट जोगाउन यसलाई ≤ ०.०१% चिस्यानमा सुकाउनुहोस्। उदाहरण को लागी, ग्रेड JHMGC100LST।
2. उपकरण पूर्व तताउने र डिबगिङ
२.१। डाइ हेड तताउने चरणहरूमा सञ्चालन गर्नुपर्छ: प्रारम्भिक स्टार्टअपको लागि, 5-6 घण्टा (220 डिग्री सेल्सियसमा) को लागि पूर्व तताउनुहोस्; डाइज परिवर्तन गर्दा, डाईको समान तताउने सुनिश्चित गर्न 4-5 घण्टाको लागि पूर्व तताउनुहोस्।
२.२। क्यालिब्रेटर वाटर स्लिभ स्थापना गरेपछि, पाइप विलक्षणता वा असमान भित्ता मोटाईबाट बच्नको लागि स्तर र अन्तर (त्रुटि ≤ ०.२ मिमी) समायोजन गर्न फिलर गेज प्रयोग गर्नुहोस्।
III। प्रक्रिया प्यारामिटर नियन्त्रण
1. तापक्रम र दबाब
१.१। कच्चा मालको मेल्ट फ्लो इन्डेक्स अनुसार एक्स्ट्रुडरको तापमान क्षेत्रहरू सेट गर्नुहोस्: जोन 1: 160-170 डिग्री सेल्सियस, जोन 2: 180-190 डिग्री सेल्सियस, डाइ हेड जोन: 200-210 डिग्री सेल्सियस। पिघल दबाव 15-25 MPa बीच स्थिर हुनुपर्छ।
१.२। डाइ मा अत्यधिक उच्च कोर तापमान (> 220 डिग्री सेल्सियस) एक नराम्रो भित्री पर्खाल नेतृत्व गर्नेछ; गर्मी स्थानान्तरण तेल परिसंचरण प्रणाली मार्फत सटीक नियन्त्रण आवश्यक छ।
2. चिसो रढुवानी-अफ
२.१। मा पानीको तापक्रम नियन्त्रण गर्नुहोस्भ्याकुम क्यालिब्रेसन ट्यांक10-20 डिग्री सेल्सियस बीच। अकस्मात् चिसोको कारणले हुने तनावलाई रोक्नको लागि स्प्रे कूलिङ ट्याङ्की (तापमानको भिन्नता ≤ 10°C) मा स्टेज्ड कुलिङ प्रयोग गर्नुहोस्।
२.२। सिंक्रोनाइज गर्नुहोस्ढुवानीएक्सट्रुजन गतिको साथ f गति (त्रुटि ≤ ०.५%)। पाइपको एकसमान स्ट्रेचिङ सुनिश्चित गर्न क्याटरपिलर हल-अफको कर्षण बल ≥ ५ टन हुनुपर्छ।
IV। गुणस्तर नियन्त्रण र समस्या निवारण
1. सतह दोषहरू सम्बोधन गर्दै
१.१। रफ सतह: क्यालिब्रेटर आस्तीनमा पानीको च्यानलहरू वा असमान पानीको चापको लागि जाँच गर्नुहोस्; नोजलहरू सफा गर्नुहोस् र सन्तुलन प्राप्त गर्न प्रवाह दर समायोजन गर्नुहोस्।
१.२। ग्रूभ्स/रिपल्स: डाई ओठबाट अशुद्धताहरू सफा गर्नुहोस्; भ्याकुम क्यालिब्रेसन ट्यांक (-0.05 ~ -0.08 MPa) मा नकारात्मक दबाव समायोजन गर्नुहोस्; आवश्यक भएमा स्क्रिन प्याक बदल्नुहोस्।
2. आयामी शुद्धता सुनिश्चित गर्दै
पाइपको बाहिरी व्यास (सहिष्णुता ±0.5%) र भित्ताको मोटाई (सहिष्णुता ±5%) प्रत्येक 30 मिनेटमा नाप्नुहोस्। यदि मानहरू मापदण्डहरू भन्दा बढि छन् भने, डाइ ग्याप वा हल-अफ गति समायोजन गर्नुहोस्।
3. असमान मोटाई, सग्गिङ, र ओभ्यालिटी मुद्दाहरूको लागि समाधान
३.१। असमान मोटाई मुद्दा
३.१.१ डाइ क्यालिब्रेसन र समायोजन
A. डाइ स्थापनाको बेला, डाइ लिप र म्यान्डरेल बीच कडा एकाग्रता सुनिश्चित गर्नुहोस्। घडीको दिशामा चरण-दर-चरण बोल्टहरू कस्नुहोस्, त्यसपछि स्थानीय तनावको कारण हुने विलक्षणताबाट बच्नको लागि तिनीहरूलाई एक पालोमा ढीलो गर्नुहोस्।
B. डाइ परिधि वरिपरि पर्खाल मोटाई समायोजन बोल्ट समायोजन गर्नुहोस्। प्रत्येक समायोजन पछि, विचलन क्षेत्रहरूको द्रुत पहिचानको लागि तेल पेनले पाइपको बाहिरी सतहमा दिशा चिन्ह लगाउनुहोस्।
C. अशुद्धताहरूलाई पग्लन प्रवाहमा हस्तक्षेप गर्नबाट रोक्नको लागि डाइ ओठ भित्र ०.५-१ सेन्टिमिटर क्षेत्र भित्र जलेको सामग्रीहरू नियमित रूपमा सफा गर्नुहोस्।
3.1.2 प्रक्रिया प्यारामिटर अनुकूलन
A. 15-25 MPa बीचको एक्स्ट्रुडर पिघलिएको दबावलाई नियन्त्रण गर्नुहोस्। पर्खालको मोटाई भिन्नताहरू निम्त्याउने आवधिक उतार-चढ़ावहरूबाट बच्न एक्स्ट्रुजन दर (त्रुटि ≤ ०.५%) सँग ढुवानी-अफ गति सिङ्क्रोनाइज गर्नुहोस्।
B. क्यालिब्रेटर स्लिभ र डाइ लिप बीचको दूरी ≤ 5 सेमीमा समायोजन गर्नुहोस्। एकसमान चिसो सुनिश्चित गर्न स्प्रे कुलिङ ट्याङ्कीमा नोजल कोण र पानी डिस्चार्ज प्रेसर सन्तुलित गर्नुहोस्।
3.1.3 वास्तविक समय पत्ता लगाउने र सुधार
A. चिसो पानी ट्याङ्की अघि नमूनाहरू काट्नुहोस्। प्वाल ड्रिलिंग मेसिनको साथ एक बहु-बिन्दु पत्ता लगाउने विधि (जस्तै, 8-बिन्दु विधि) प्रयोग गर्नुहोस्, र डाइ ग्याप समायोजन गर्न मद्दत गर्न एक vernier क्यालिपर प्रयोग गर्नुहोस्।
B. वास्तविक-समय बाहिरी व्यास अनुगमनको लागि लेजर व्यास गेज एकीकृत गर्नुहोस्, यसलाई स्वचालित प्रतिक्रिया प्रणालीमा जोडेर ढुवानी-अफ गति वा डाइ ग्याप ओपनिङ सच्याउनुहोस्।
३.२। Sagging (पघल Sag) मुद्दा
३.२.१ तापक्रम र शीतलन नियन्त्रण
A. पग्लिएको तापक्रम घटाउनुहोस् (पारंपरिक प्रक्रियाहरू भन्दा १०-१५ डिग्री सेल्सियस कम)। ≤ 220 ° C मा डाइ कोर तापमान स्थिर गर्न तातो स्थानान्तरण तेल परिसंचरण प्रणाली प्रयोग गर्नुहोस्।
B. स्प्रे कूलिङ ट्याङ्की (≤ 10°C) मा तापमान भिन्नताको चरणबद्ध नियन्त्रण लागू गर्नुहोस्। भ्याकुम क्यालिब्रेसन ट्याङ्कीमा नकारात्मक दबाब बढाउनुहोस् -0.05 ~ -0.08 MPa मा पग्लिएको ठोसीकरणलाई गति दिन।
3.2.2 उपकरण र प्रक्रिया सुधार
A. फ्लो च्यानल डिजाइन अप्टिमाइज गर्न, पिघलिएको समर्थन बढाउन र स्थानीय पतनबाट बच्न सर्पिल वितरक डाइ प्रयोग गर्नुहोस्।
B. क्यालिब्रेटर आस्तीन पानी डिस्चार्ज दबाव (त्रुटि ≤ 5%) समायोजन गर्नुहोस्। कुलिङ समय विस्तार गर्नको लागि मूल्याङ्कन गरिएको मानको ५०% भन्दा कममा ढुवानी-अफ गति घटाउनुहोस्।
३.३। ओभ्यालिटी मुद्दा
३.३.१ गुरुत्वाकर्षण क्षतिपूर्ति र क्यालिब्रेसन अप्टिमाइजेसन
A. बहु-बिन्दु सुधार रोलरहरू स्थापना गर्नुहोस् (प्रत्येक 2 मिटरमा एउटा सेट)। रोलर दबाब समायोजन गर्न र पाइपमा बलहरू सन्तुलन गर्न हाइड्रोलिक दबाब प्रयोग गर्नुहोस्।
B. क्यालिब्रेटर आस्तीन पानी डिस्चार्ज दबाव (त्रुटि ≤ 5%) समायोजन गर्नुहोस्। गोलाकार सुनिश्चित गर्न भ्याकुम क्यालिब्रेसन ट्याङ्कीबाट एकसमान सक्शनसँग समन्वय गर्नुहोस्।
3.3.2 प्रक्रिया प्यारामिटर समायोजन
A. अण्डाकारको कारण असमान पग्लिने संकुचनलाई रोक्नको लागि म्यान्डरेल (त्रुटि ±2 डिग्री सेल्सियस) मा जोन गरिएको ताप लागू गर्नुहोस्।
B. स्थानीयकृत असमान प्रतिरोधको कारण विरूपण हुनबाट बच्न क्यालिब्रेटर आस्तीन, समर्थन प्लेटहरू, वा सील रिंगहरूबाट अशुद्धताहरू निरीक्षण गर्नुहोस् र सफा गर्नुहोस्।
यदि तपाईंलाई थप जानकारी चाहिन्छ भने,Ningbo Fangli टेक्नोलोजी कं, लिमिटेडतपाईंलाई विस्तृत सोधपुछको लागि सम्पर्क गर्न स्वागत छ, हामी तपाईंलाई व्यावसायिक प्राविधिक मार्गदर्शन वा उपकरण खरिद सुझावहरू प्रदान गर्नेछौं।
सोधपुछ पठाउनुहोस्
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ।
गोपनीयता नीति