 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी


ट्विन-स्क्रू एक्स्ट्रुडरहरूको बारेमा सामान्य गलत धारणाहरू: एक्स्ट्रुजन प्रक्रियाहरू अनुकूलन गर्न परम्परागत विश्वासहरू तोड्दै
Ningbo Fangli टेक्नोलोजी कं, लिमिटेडएक छमेकानिकल उपकरण निर्मातालगभग 30 वर्ष को अनुभव संगप्लास्टिक पाइप बाहिर निकाल्ने उपकरण, नयाँ वातावरण संरक्षण र नयाँ सामग्री उपकरण। स्थापना भएदेखि नै फङ्लीलाई प्रयोगकर्ताको मागमा आधारित भएर विकास गरिएको हो। निरन्तर सुधार, कोर टेक्नोलोजी र पाचन र उन्नत प्रविधि र अन्य माध्यमहरूको अवशोषणमा स्वतन्त्र अनुसन्धान र विकासको माध्यमबाट, हामीले विकास गरेका छौं।पीवीसी पाइप एक्सट्रुजन लाइन, PP-R पाइप एक्सट्रुजन लाइन, पीई पानी आपूर्ति / ग्याँस पाइप बाहिर निकाल्ने लाइनजसलाई चिनियाँ निर्माण मन्त्रालयले आयातित उत्पादनहरू प्रतिस्थापन गर्न सिफारिस गरेको थियो। हामीले "झेजियाङ प्रान्तमा प्रथम श्रेणीको ब्रान्ड" को उपाधि प्राप्त गरेका छौं।
प्लास्टिक कम्पाउन्डिङ उद्योगमा, लगभग हरेक प्लास्टिकको भाग पोलिमर सूत्रहरूको परिष्कृत प्रशोधनमा निर्भर हुन्छ।ट्विन-स्क्रू एक्स्ट्रूडरहरू(TSE)। तिनीहरूको उत्कृष्ट मिश्रण विशेषताहरू, उच्च उत्पादन दक्षता, र उच्च उत्पादन स्थिरता संग,ट्विन-स्क्रू एक्स्ट्रूडरहरूनिरन्तर कम्पाउन्डिङमा निर्विवाद नेता बनेका छन्।
यद्यपि, यो प्रविधि एक शताब्दीभन्दा बढी समयदेखि विकसित भएको भए तापनि, धेरै व्यवसायीहरूले अझै पनि यसको मूल सिद्धान्तहरूको बारेमा गलत धारणा राख्छन्, जसले क्षमता विस्तार वा वास्तविक उत्पादनको क्रममा विचलन निम्त्याउँछ। आज, हामी ट्विन-स्क्रू एक्स्ट्रुडरहरूको बारेमा शीर्ष 5 सामान्य गलत धारणाहरूको गहिरो विश्लेषण गर्नेछौं।
गलत धारणा 1: ट्विन-स्क्रू प्रदर्शन पहिरनको लागि अत्यन्त संवेदनशील छ
धेरैले विश्वास गर्छन् कि एक पटक स्क्रू लगाएपछि, मेसिनको कार्यसम्पादन द्रुत रूपमा घट्नेछ। वास्तविकता यो हो: ट्विन-स्क्रू एक्स्ट्रुडरहरू सामान्यतया एकल-स्क्रू एक्स्ट्रुडरहरू भन्दा कम संवेदनशील हुन्छन्।
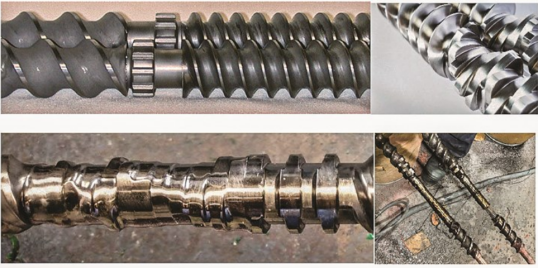
स्क्रू माथिको छवि जत्तिकै पुरानो र चम्किलो हुनुपर्छ भन्ने छैन; तर यसलाई तल्लो छविमा देखाइएको हदसम्म लगाउन अनुमति दिन सकिँदैन। (छवि स्रोत: Leistritz)
- सकारात्मक सन्देश लाभ:सह-घुमाउने जुम्ल्याहा-स्क्रूको एक अद्वितीय स्व-पुछ्ने प्रभाव छ। इन्टरमेसिङ जोनमा विपरित सतही गतिहरूले एकल-स्क्रूहरू भन्दा बलियो सकारात्मक सन्देश दिने क्षमता प्रदान गर्दछ।
- पहिरनको लागि ठूलो सहिष्णुता:जुम्ल्याहा-स्क्रू प्रक्रियाहरूमा, स्क्रू तत्वहरू वा ब्यारेल लाइनरहरूले सामान्यतया अझै पनि 3-5% व्यासको पहिरनमा पनि राम्रोसँग काम गर्न सक्छन्। यो किनभने हामी बढेको क्लियरेन्सको लागि क्षतिपूर्ति गर्न स्क्रू गतिलाई स्वतन्त्र रूपमा समायोजन गर्न सक्छौं। यसको विपरित, एकल-स्क्रूको लागि पहिरन सीमा सामान्यतया 1-2% मात्र हो।
- कम स्थानीय प्रतिस्थापन लागत:ट्विन-स्क्रूहरूले मोड्युलर, भवन-ब्लक डिजाइन प्रयोग गर्छन्। पहिरन प्रायः उच्च कतरनी र दबाब (कुल लम्बाइको लगभग 25-30%) को क्षेत्रहरूमा केन्द्रित हुन्छ, त्यसैले मर्मतका लागि ती विशेष घटकहरू मात्र प्रतिस्थापन गर्न आवश्यक छ।
विशेषज्ञ सुझाव:स्क्रूहरूलाई सामान्यतया ब्यारेल भन्दा चार गुणा बढी पटक प्रतिस्थापन चाहिन्छ। यो किनभने स्क्रू फ्लाइट टिपहरू सामग्रीसँग निरन्तर सम्पर्कमा छन्, जबकि ब्यारेल सतहले विशेष तत्वहरूसँग मात्र 25% समय सम्पर्क गर्दछ।
गलत धारणा 2: एक भेन्ट स्टफरले सबै भेन्ट फ्लडिंग समस्याहरू समाधान गर्न सक्छ
जब भेन्ट पोर्टमा "भेन्टिङ फ्लडिङ" हुन्छ, धेरैले सहजै भेन्ट स्टफर थप्छन्। जे होस्, यसले प्राय: "ब्यान्ड-एड" को रूपमा मात्र कार्य गर्दछ समस्यालाई मास्क गर्ने र अनावश्यक रूपमा प्रणालीलाई जटिल बनाउन सक्छ।
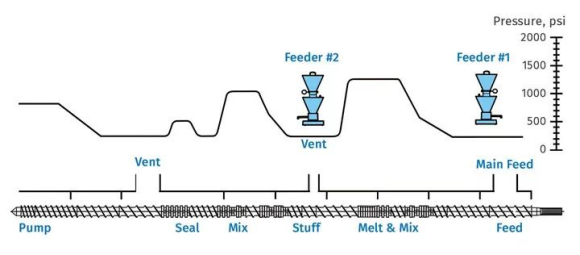
भेन्ट र डाउनस्ट्रीम फिडिङ बिन्दुहरूमा शून्य दबाब सुनिश्चित गर्ने आदर्श स्क्रू डिजाइन
- डिजाइन कुञ्जी हो: यदि स्क्रू डिजाइन अपर्याप्त छ वा पम्पिङ खण्डमा गम्भीर ब्याक-प्रेशर छ भने, पग्लने सिधै भेन्ट स्तम्भमा प्रवाह हुनेछ। भेन्ट स्टफरले कमजोर स्क्रू डिजाइनको कारणले गर्दा हुने बाढीलाई मौलिक रूपमा समाधान गर्न सक्दैन।
- भेन्ट स्टफरको साँचो उद्देश्य: यो पग्लिएको सामग्रीहरू (जस्तै, पाउडर फिलरहरू) समावेश गर्ने ढाँचाहरूको लागि उपयुक्त छ, यी ठोसहरूलाई भेन्ट पोर्टमा जम्मा हुनबाट रोक्छ जब उच्च-वेग स्टीमद्वारा लैजान्छ।
- मूल कारण विश्लेषण: यदि सामान्य रूपमा काम गर्ने भेन्ट अचानक बाढी सुरु हुन्छ भने, भेन्ट स्टफरमा भर पर्नुको सट्टा स्क्रू/ब्यारेल पहिरन, कूलिंग प्रणालीको विफलता, स्क्रिन प्याक अवरोध, वा उच्च डाई प्रेसर जाँच गर्न प्राथमिकता दिनुपर्छ।
गलत धारणा 3: प्रयोगशालाबाट उत्पादन लाइनमा एक-चरण रैखिक स्केल-अपको अपेक्षा गर्दै
"सूत्रले प्रयोगशालामा काम गर्यो, त्यसैले यसले उत्पादन लाइनमा निश्चित रूपमा काम गर्नेछ।" यो धारणा अक्सर व्यवहारमा असफल हुन्छ।
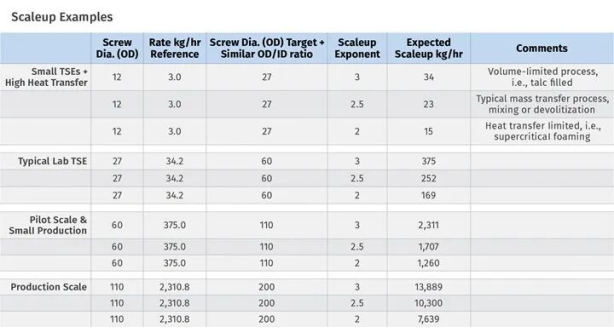
- सीमा सर्तहरूको जटिलता: उत्पादनको लागि स्केल-अपले धेरै "सीमा अवस्थाहरू" समावेश गर्दछ जसमा नि: शुल्क भोल्युम, तातो स्थानान्तरण (पघ्ने तापक्रम नियन्त्रण), मास ट्रान्सफर (मिश्रण र विघटन), र टर्क सीमाहरू समावेश छन्।
- नन-लिनियर स्केल-अप: भोल्युम-सीमित प्रक्रियाहरू स्क्रू व्यास (D³) को घन द्वारा मापन, जबकि गर्मी-स्थानान्तरण-सीमित प्रक्रियाहरू वर्ग (D²) द्वारा मापन। यी बीचको भिन्नता पर्याप्त छ।
- थम्बको नियम: प्रयोगशाला वा पायलट-स्केल लाइनको थ्रुपुट लक्ष्य उत्पादन थ्रुपुटको 1/10 औं भन्दा कम हुनु हुँदैन। यदि अन्तर ठूलो छ भने, स्केल-अप गणनाहरूको विश्वसनीयता उल्लेखनीय रूपमा घट्छ।
गलत धारणा 4: ट्विन-स्क्रू एक्स्ट्रुडरहरू तरल इंजेक्शनको लागि उपयुक्त छैनन्
70% भन्दा बढी व्यावसायिक स्तरको तरल इंजेक्शन स्तरहरू प्राप्त गर्न पूर्ण रूपमा सम्भव छ।
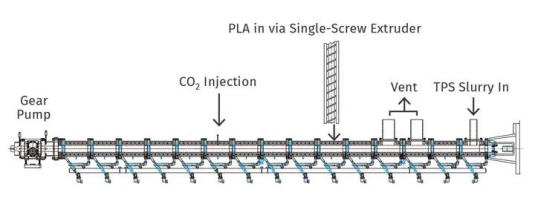
पिघलने, मिक्सिङ, सुपरक्रिटिकल CO₂ इन्जेक्सन, कूलिङ, र पम्पिङ खण्डहरू एकीकृत गर्ने अनुकूलित जुम्ल्याहा-स्क्रू डिजाइन
- मुख्य कारकहरू: सफल इंजेक्शनको मूल तरलको चिपचिपापन र पोलिमरमा यसको घुलनशीलतामा निहित हुन्छ।
- विविध उपकरणहरू: इन्जेक्शन प्रणालीहरू जस्तै गियर पम्पहरू, पिस्टन पम्पहरू, पेरिस्टाल्टिक पम्पहरू, वा डायाफ्राम पम्पहरू तरल विशेषताहरूको आधारमा चयन गर्न सकिन्छ।
- स्टेज्ड इन्जेक्शन टेक्निक: उच्च-प्रतिशत तरल ढाँचाहरूको लागि (जस्तै,> 70%), कुञ्जी स्क्रू च्यानलहरू भित्र तरल जम्मा हुनबाट रोक्न क्रमिक, चरणबद्ध इंजेक्शन हो।
- सुपरक्रिटिकल एप्लिकेसनहरू: आधुनिक जुम्ल्याहा स्क्रू प्रविधिले फोमिङ, डिभोलाटिलाइजेशन वा असिस्टेड प्लास्टिलाइजेशनका लागि सुपरक्रिटिकल फ्लुइडहरू स्थिर रूपमा इन्जेक्सन गर्न सक्छ।
गलत धारणा 5: विशिष्ट टोक़ (वा टर्क घनत्व) एकमात्र टोक़ सूचक हो
एक्स्ट्रुडर प्रदर्शनको मूल्याङ्कन गर्दा, "विशिष्ट टोक़" (ST, जसलाई टर्क घनत्व, TD पनि भनिन्छ) प्रायः छलफल गरिन्छ।
उही विशिष्ट टर्क तर फरक OD/ID अनुपातको परिणाम धेरै फरक फ्री भोल्युमहरू र प्रशोधन विशेषताहरू हुन्छन्।
- परिभाषात्मक सीमा: विशिष्ट टोक़को लागि सूत्र ST = Md / a³ हो, जहाँ Md अधिकतम टर्क प्रति शाफ्ट हो, र a केन्द्रको दूरी हो।
- ओभरलुक भोल्युम: यो गणनाले स्क्रूको फ्री भोल्युम (FV) लाई प्रतिबिम्बित गर्दैन। नि: शुल्क भोल्युम स्क्रूको बाहिरी-देखि-भित्री व्यास अनुपात (OD/ID) मा निर्भर गर्दछ र प्रत्यक्ष रूपमा सामग्री थ्रुपुटलाई असर गर्छ।
- व्यापक मूल्याङ्कन: उपकरण छनोट गर्दा, टर्क क्षमता र उपलब्ध स्क्रू भोल्युम बीचको इष्टतम सन्तुलन पत्ता लगाउनु पर्छ।
ट्विन-स्क्रू कम्पाउन्डिङको आधारभूत तर्क बुझ्नु र यी सामान्य संज्ञानात्मक पासोहरूलाई बेवास्ता गर्नु उत्पादनको गुणस्तर र दक्षता सुधार गर्ने पहिलो कदम हो।
यदि तपाईंलाई थप जानकारी चाहिन्छ भने,Ningbo Fangli टेक्नोलोजी कं, लिमिटेडतपाईंलाई विस्तृत सोधपुछको लागि सम्पर्क गर्न स्वागत छ, हामी तपाईंलाई व्यावसायिक प्राविधिक मार्गदर्शन वा उपकरण खरिद सुझावहरू प्रदान गर्नेछौं।
सोधपुछ पठाउनुहोस्
X
हामी तपाईंलाई राम्रो ब्राउजिङ अनुभव प्रदान गर्न, साइट ट्राफिक विश्लेषण र सामग्री निजीकृत गर्न कुकीहरू प्रयोग गर्छौं। यो साइट प्रयोग गरेर, तपाईं कुकीहरूको हाम्रो प्रयोगमा सहमत हुनुहुन्छ।
गोपनीयता नीति